EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Nola fabrikatzen da wolframioko erradiazio-babesaren panela?
Tungsteno-erradiazio-babes panelen fabrikazioa hauts metalurgia-prozesuan oinarritzen da batez ere (metodorik helduena eta erabiliena). Urrats zehatzak honako hauek dira:
Prozesu nagusia: hauts metalurgia
Prozesu hau tungsteno-erradiazio-babeseko panel lauak, tamaina handikoak edo estandar formako masa-ekoizpenerako egokia da, kalitate egonkorraren eta kostu baxuko abantailarekin.
Hautsak prestatzea eta nahastea
Lehengaien hautaketa: erabili purutasun handiko wolframio-hautsa (garbitasuna ≥99,9%) material nagusi gisa eta gehitu aleazio-elementuen hautsak (nikela, burdina edo kobrea) % 3-15eko proportzioan. Nikela eta burdina aglutinatzaile gisa jokatzen dute panelaren propietate mekanikoak eta mekanizagarritasuna hobetzeko; neutroien erradiazioen babesteko agertokietarako, boro hautsa gehi daiteke neutroiak xurgatzeko ahalmena hobetzeko.
Nahasketa uniformea: Jarri nahastutako hauts eraginkortasun handiko nahasgailu batean eta gehitu aglutinatzaile organiko kopuru txiki bat (adibidez, parafina) hauts partikulen lotura-errendimendua hobetzeko. Nahastu 2-4 orduz hutsean edo gas geldoen babespean osagai bakoitzaren banaketa uniformea bermatzeko.
Moldeatzea
Prentsa isostatiko hotza (CIP): panel handien nukleoa moldatzeko urratsa da. Jarri hauts nahastua molde malgu batean (adibidez, gomazko moldean), eta jarri prentsa isostatiko hotz batean. Aplikatu presio handia (100-300 MPa) uniformeki norabide guztietan, behar den tamaina eta hasierako dentsitatearekin (dentsitate erlatiboa ≥60) hutsune bat osatzeko.
Trokelen prentsaketa: panel txiki edo meheetarako, erabili metalezko molde zurrun bat konpresio zuzeneko moldaketa egiteko, eraginkorragoa baina forma sinpleetarako egokia.
Sinterizazioa
Jarri prentsatutako hutsunea hidrogeno-atmosferako sinterizazio-labe batean (hidrogenoa wolframio-hautsaren oxidazioa saihesteko erabiltzen da). Igo tenperatura 1400-1600 °C-ra beroketa-tasa kontrolatuan eta mantendu epela 2-6 orduz.
Sinterizazioan, aglutinatzailea hegazkortzen da, eta hauts partikulek difusio eta lotura atomikoa jasaten dute, dentsifikazioa gauzatuz. Azken hutsunearen dentsitate erlatiboa %95-%99ra irits daiteke, erradiazioen babesaren errendimenduaren baldintzak betez.
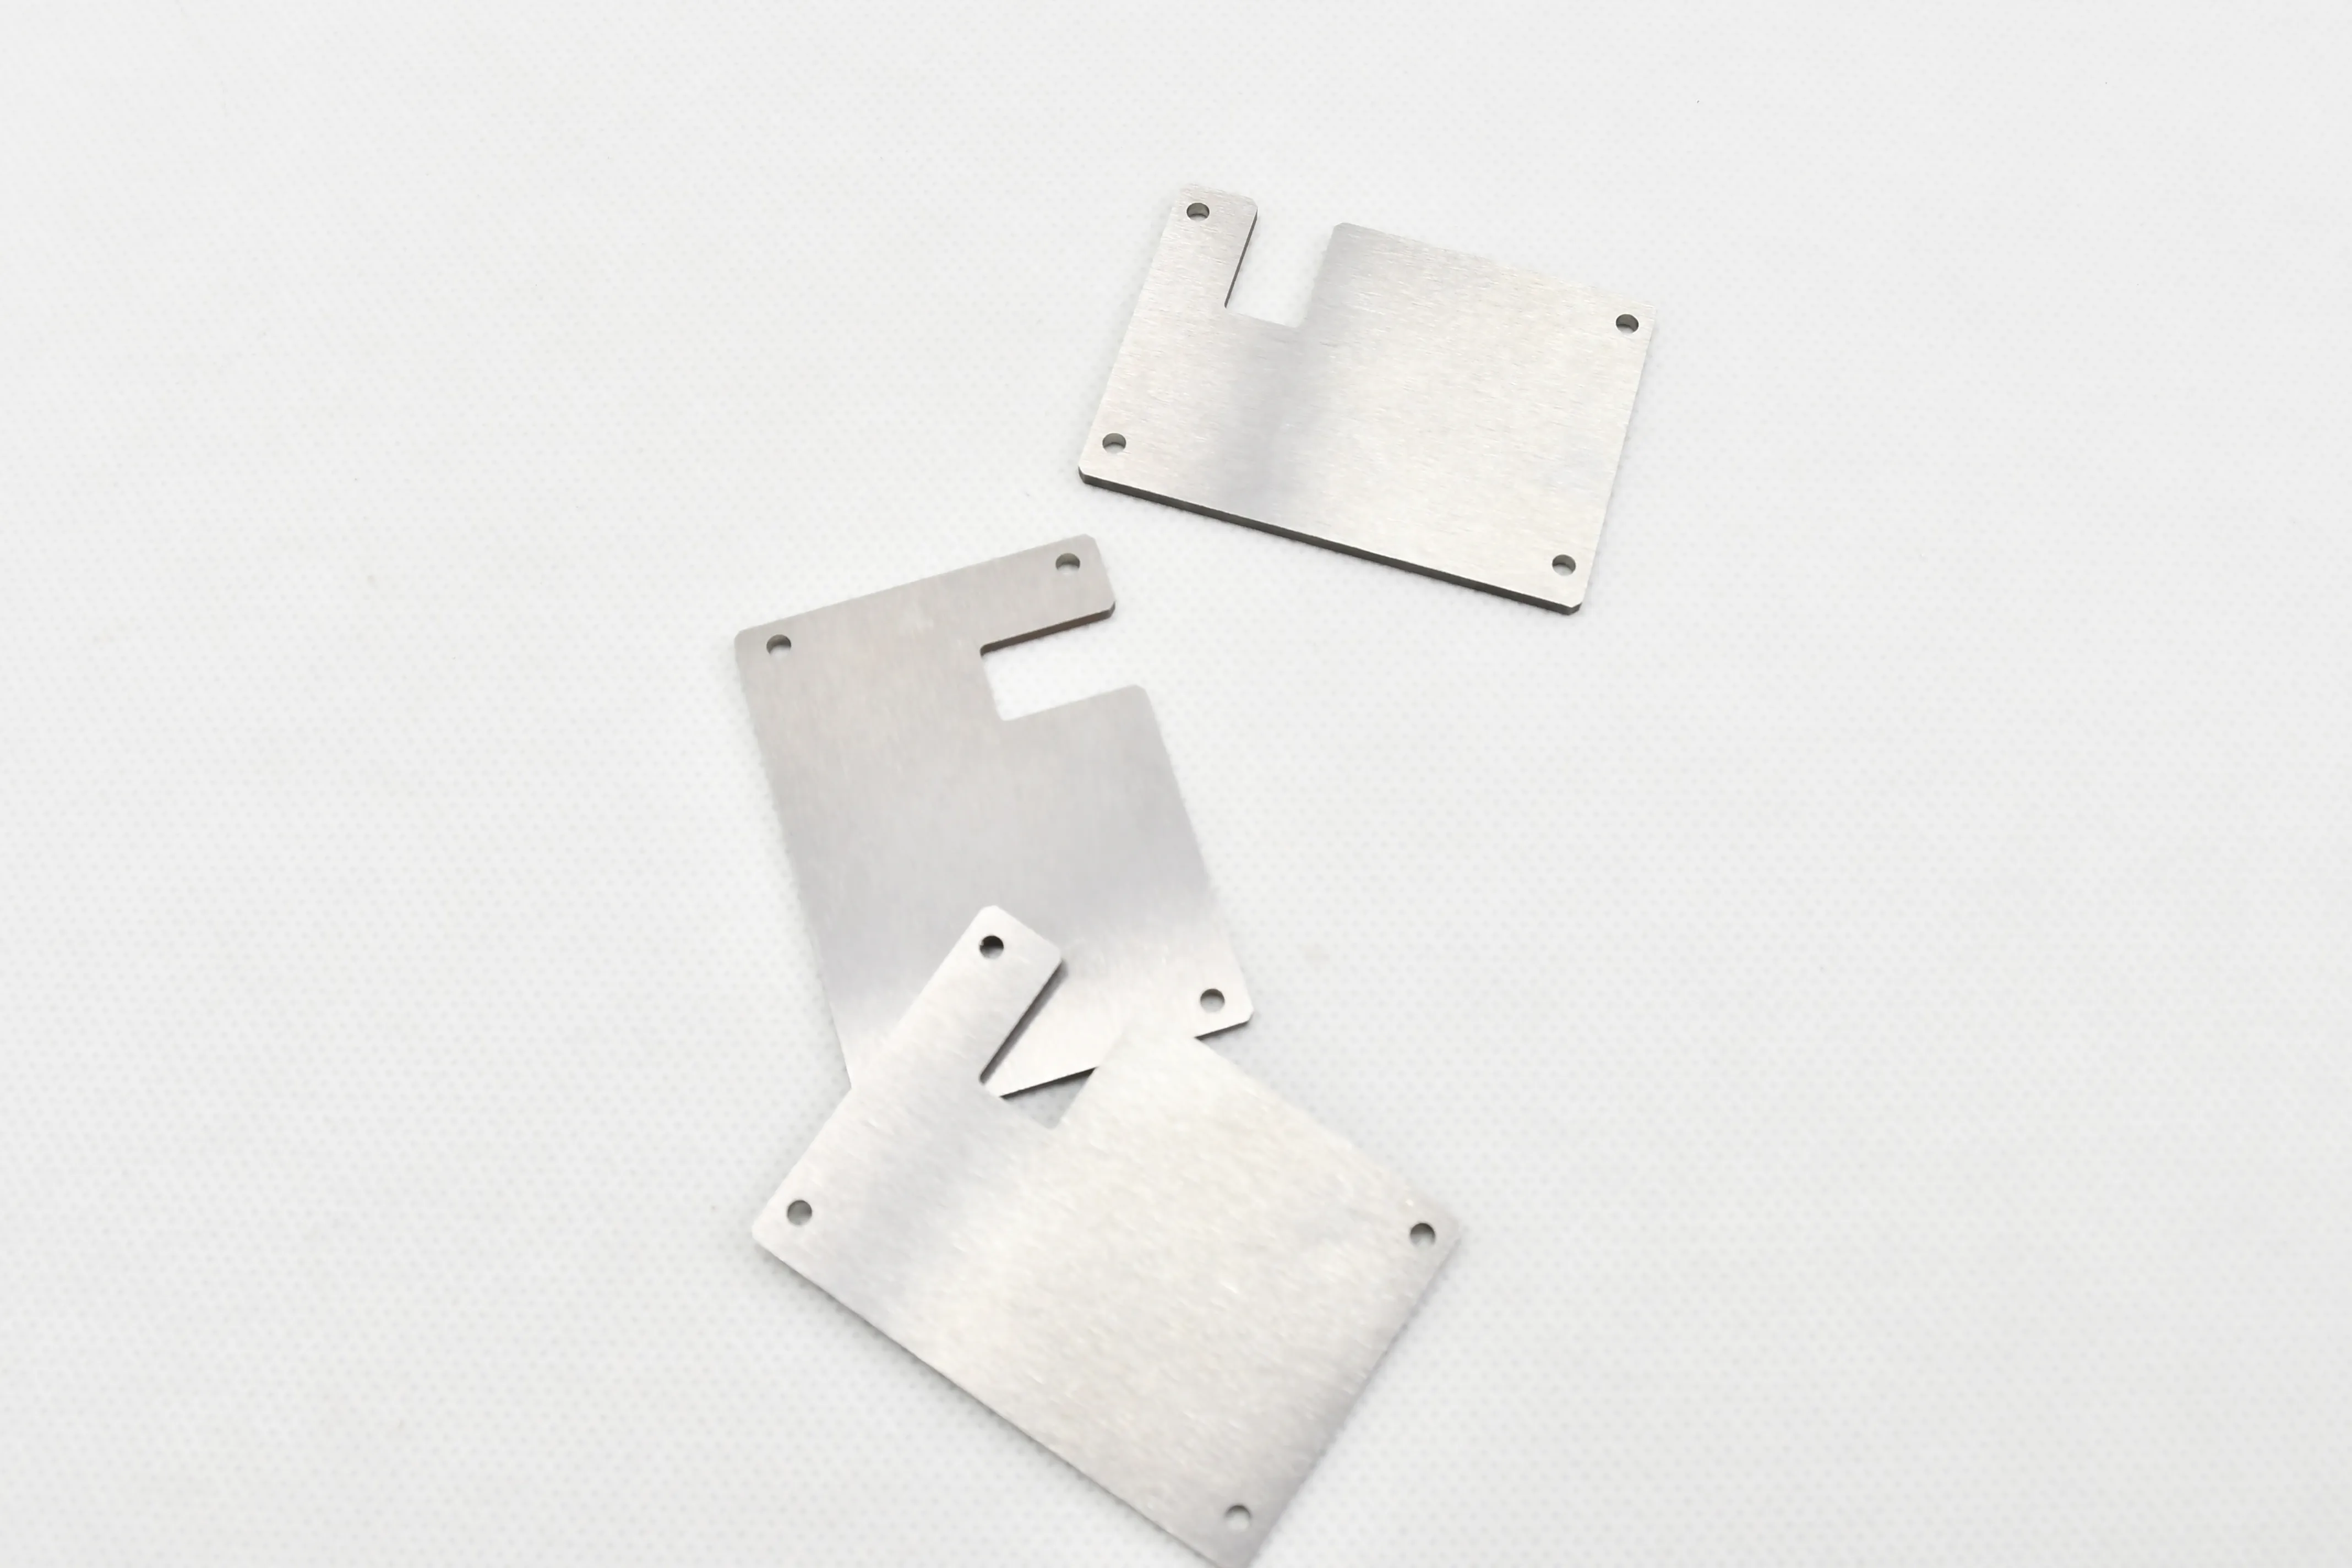
Doitasun Mekanizazioa
Erabili CNC ebaketa-makinak, artezteko eta zulatzeko makinak sinterizatua prozesatzeko. Gakoa panelaren lodiera-perdoia (± 0,1 mm) eta lautasuna kontrolatzea da, eta instalazio-zuloak, zirrikituak edo ertzetako txanflak bezeroen marrazkien arabera prozesatzea.
Blindaje-ekipoetan muntatu behar diren paneletarako, doitasun-mekanizazioak konexio-egituraren zehaztasuna bermatzen du.
Gainazalaren tratamendua
Korrosioaren aurkako tratamendua: Egin galvanoplastia (nikelatzea, zinkatzea) edo pasivazioa panelaren gainazalean, korrosioarekiko erresistentzia hobetzeko eta ingurune hezeetan oxidazioa saihesteko.
Azalera leuntzea: medikuntzako edo doitasuneko ekipoen eszenatokietan erabiltzen diren paneletarako, leundu gainazala gainazaleko zimurtasuna murrizteko (Ra ≤0,8 μm) eta itxuraren kalitatea hobetzeko.
Kalitate Ikuskapena
Probako oinarrizko errendimendu-adierazleak: dentsitatea (16,5-18,5 g/cm³), erradiazioen babesaren eraginkortasuna (proba X izpien/γ izpien atenuazio-tasa), dimentsio-tolerantzia eta erresistentzia mekanikoa.
Egin ihesak detektatzea industria nuklearraren aplikazioetarako, erradiazio-ihesaren arriskurik ez ziurtatzeko.